


Ручне дугове зварювання залишається найпоширенішим способом з’єднання металу в будівництві, ремонті та побуті. Від вибору електродів залежать якість шва, зручність роботи й довговічність конструкції. Серед рутилових електродів для вуглецевих сталей популярністю користуються АНО-36. Розберемося, у чому їхні особливості, де їх застосовувати та як отримати якісний шов.
Що таке електроди АНО-36
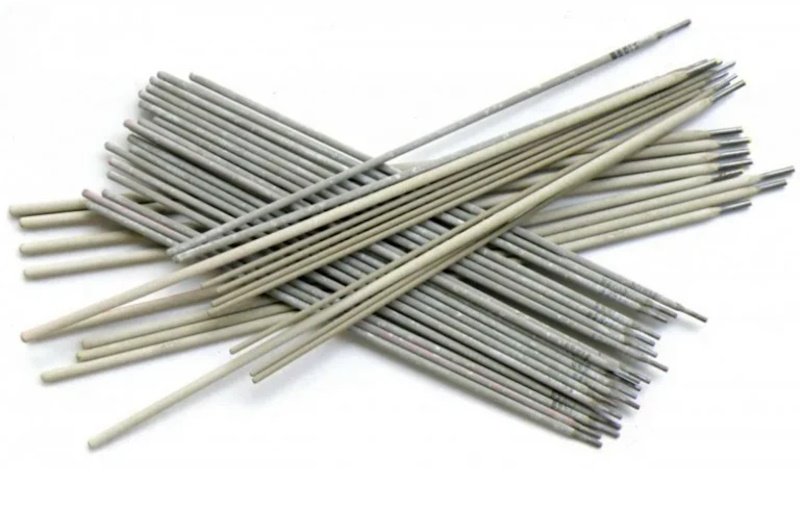
АНО-36 — електроди з рутиловим покриттям, призначені для зварювання конструкцій із низьковуглецевих сталей. Вони працюють як на змінному струмі (від зварювального трансформатора), так і на постійному, що робить їх універсальними для професіоналів та домашніх майстрів.
Склад покриття
Основу покриття становить рутил (діоксид титану). Він забезпечує стабільне горіння дуги, м’яке перенесення металу та гарне формування шва. Шлак легко відокремлюється, а поверхня шва виходить рівною й дрібнолускатою.
Переваги АНО-36
- легкий підпал дуги, зокрема повторний;
- стабільне горіння дуги навіть на побутових апаратах;
- мінімальне розбризкування металу;
- легке відокремлення шлакової кірки;
- можливість зварювати у всіх просторових положеннях, крім вертикального зверху вниз;
- низька чутливість до іржі та забруднень на поверхні металу порівняно з основними електродами.
Де застосовують
Електроди АНО-36 підходять для зварювання металоконструкцій, огорож, воріт, каркасів навісів, металевих сходів, теплиць, трубопроводів невідповідального призначення та для ремонтних робіт. Особливо зручні вони для тонкостінних виробів, адже м’яка дуга зменшує ризик пропалу.
Обмеження
Для відповідальних конструкцій, що працюють під динамічними навантаженнями або за низьких температур, а також для легованих і нержавіючих сталей потрібні інші марки електродів. Зважайте на це під час планування робіт і консультуйтеся з технологом.
Як підібрати діаметр і струм
Діаметр електрода обирають залежно від товщини металу:
- метал 1,5–3 мм — електрод 2–2,5 мм, струм приблизно 50–90 А;
- метал 3–5 мм — електрод 3 мм, струм приблизно 80–120 А;
- метал 5–8 мм — електрод 4 мм, струм приблизно 120–190 А;
- метал понад 8 мм — електрод 5 мм, струм приблизно 160–250 А.
Точні значення залежать від положення шва та виробника, тому орієнтуйтеся на дані на упаковці. Детальні характеристики та фасування можна переглянути на сторінці https://avmg.ua/elektrodi/elektrodi-ano-36-/ — там вказано діаметри й рекомендовані режими.
Підготовка до зварювання
Прокалювання електродів
Рутилове покриття поглинає вологу. Якщо електроди зберігалися в неопалюваному приміщенні або пачка була відкрита давно, їх варто прожарити перед роботою — зазвичай близько години за температури 150–180 °C. Вологі електроди погано підпалюються, «стріляють» і дають пористий шов.
Підготовка металу
Зачистіть кромки від фарби, мастила та товстого шару окалини. Хоча АНО-36 менш вимогливі до чистоти поверхні, якісна підготовка завжди покращує результат.
Техніка зварювання
Довжина дуги
Тримайте коротку дугу — приблизно рівну діаметру електрода. Занадто довга дуга погіршує захист зварювальної ванни та збільшує розбризкування.
Кут нахилу
Для більшості нижніх швів електрод нахиляють на 15–30° від вертикалі в бік руху («кутом назад»). На вертикальних швах рухаються знизу вгору з невеликими поперечними коливаннями.
Видалення шлаку
Після кожного проходу збивайте шлак молотком і зачищайте шов щіткою. Для багатопрохідного зварювання це обов’язково — залишки шлаку між шарами знижують міцність з’єднання.
Захист від корозії після зварювання
Щоб зварна конструкція прослужила довго, шов і зону навколо нього варто захистити від корозії. Після зачистки метал знежирюють і наносять ґрунт-емаль або антикорозійне покриття. Особливо це важливо для конструкцій, що експлуатуються на вулиці чи у вологих приміщеннях: саме зварні шви найчастіше першими починають іржавіти.
Зберігання електродів
Зберігайте пачки в сухому опалюваному приміщенні, на полицях, а не на підлозі. Відкриту упаковку краще переносити в герметичний контейнер або спеціальний пенал.
Де купити
Електроди зручно купувати разом із металом для конструкції — так економиться час і витрати на доставку. Компанія АВ метал груп пропонує електроди, чорний і нержавіючий металопрокат, кріплення та супутні товари з доставкою по Україні, зокрема з металобази в Дніпрі.
Висновок
АНО-36 — надійний вибір для зварювання низьковуглецевих сталей у побуті та на будівництві. Правильний діаметр, відповідний струм, сухі електроди й акуратна техніка гарантують рівний і міцний шов, а антикорозійна обробка продовжить життя конструкції.